El proceso de curvado por rodillos (roll bending) de perfiles estructurales de acero y perfiles extruidos de aluminio difiere significativamente en cuanto a las propiedades de los materiales, el control del proceso tecnológico y los requerimientos del equipamiento. Estas diferencias influyen directamente en la selección de la fuerza de curvado, el comportamiento de deformación y la precisión dimensional.
¿Busca equipamiento industrial para la deformación en frío de perfiles metálicos? Conozca en detalle las posibilidades tecnológicas actuales y el eficiente proceso de curvado por rodillos de perfiles, diseñado para garantizar un control exacto de las fuerzas y minimizar defectos en el procesamiento de acero y aluminio.
💡 Detalle de Ingeniería: Considerar las diferencias en el límite elástico y el coeficiente de retorno elástico (springback) entre metales permite calcular correctamente los parámetros del curvado por rodillos y evitar el aplastamiento de la sección transversal.
1. Propiedades de los materiales
Los perfiles estructurales de acero poseen una mayor resistencia mecánica y límite elástico, lo que requiere una mayor fuerza de curvado. Por el contrario, los perfiles de aluminio extruido presentan menor dureza inicial pero una alta plasticidad; sin embargo, se caracterizan por un elevado retorno elástico (springback), lo que exige una compensación obligatoria del efecto muelle para mantener el radio de curvado proyectado. El acero cuenta con una excelente capacidad de deformación plástica, por lo que es menos propenso a roturas durante el proceso de curvado y presenta un retorno elástico mínimo. En comparación con el acero, el aluminio posee una mayor elasticidad, lo que genera un springback notable, especialmente en las aleaciones de las series 6000 (como 6063-T5 o 6061-T6) y 7000.
En cuanto a los riesgos de rotura, los perfiles de acero generalmente no se fracturan durante el conformado; sin embargo, a bajas temperaturas pueden presentar fragilidad por frío. Los perfiles de aluminio, en cambio, son propensos a la formación de fisuras superficiales, especialmente en secciones de pared delgada o en la zona exterior del doblez cuando se sobrepasa el radio mínimo de curvado recomendado para la pieza.
2. Proceso de curvado por rodillos
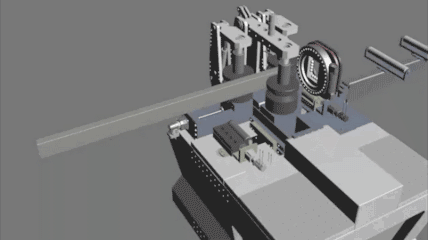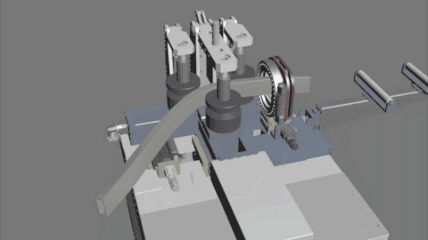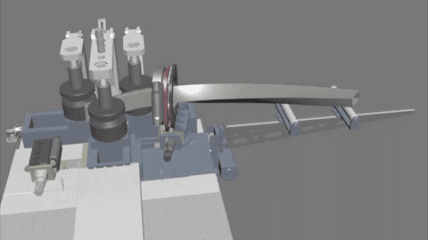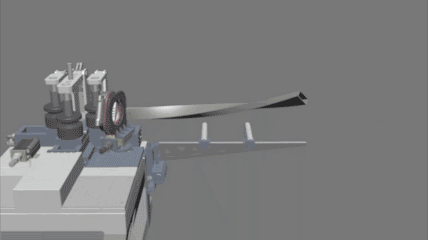
El curvado por rodillos de perfiles de acero requiere el uso de rodillos de alta resistencia y antidesgaste, fabricados habitualmente en acero aleado para soportar elevadas cargas. Los perfiles de aluminio, por el contrario, exigen utillaje especializado y rodillos conformadores de superficie suave (como el nailon) para evitar la aparición de arañazos, marcas o la degradación de la protección superficial, garantizando así la protección del material en perfiles previamente anodizados o con recubrimiento en polvo (powder coating).
Respecto al control de avance y presión, el acero requiere una mayor fuerza hidráulica o mecánica, aplicándose frecuentemente un curvado multipaso con un incremento gradual de la profundidad de deformación. Para los perfiles de aluminio se requiere precurvado de extremos y curvado de compensación para lograr un curvado de alta precisión, así como un control de presión riguroso para evitar defectos superficiales y asegurar la integridad estructural, evitando que la sección transversal sufra aplastamiento o colapsos locales.
El precurvado y la compensación cumplen funciones distintas: en el acero, el precurvado garantiza principalmente una transición suave en el punto inicial de flexión, mientras que en el aluminio tanto el precurvado como la compensación son críticos debido al elevado retorno elástico. Los perfiles de aluminio suelen requerir un ajuste final tras el curvado para eliminar las desviaciones causadas por la recuperación elástica.
3. Equipamiento y requisitos de precisión
El curvado por rodillos de perfiles de acero requiere bancadas de gran rigidez y sistemas hidráulicos más potentes. En cambio, el curvado de perfiles de aluminio impone exigencias superiores en cuanto a máquinas curvadoras de perfiles avanzadas (como las curvadoras PBA) equipadas con sistemas de control CNC de alta precisión para minimizar las deformaciones de la sección transversal.
En la gestión de curvadoras de perfiles para acero se utiliza tradicionalmente el control hidráulico convencional. El curvado de perfiles de aluminio se apoya en mayor medida en producción eficiente mediante sistemas CNC combinados con software de simulación, lo que permite predecir y compensar el springback automáticamente en geometrías complejas, arcos de gran tamaño y trazados no lineales.
4. Control de deformaciones y soluciones
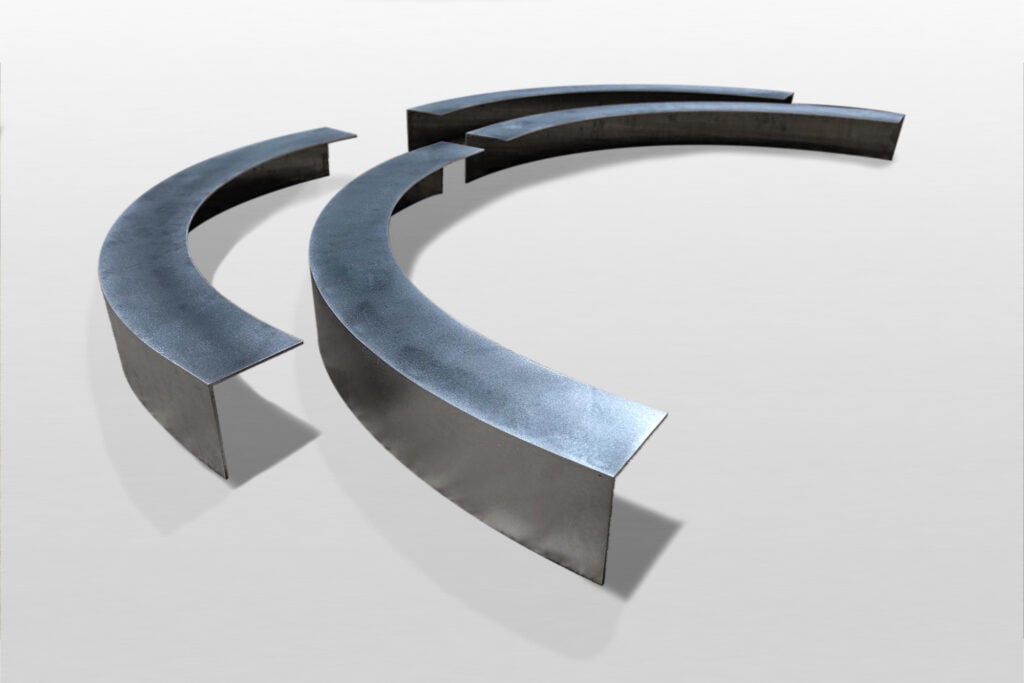
En el procesamiento de perfiles estructurales de acero, los problemas típicos de deformación incluyen el alabeo, la torsión helicoidal y la pérdida de estabilidad estructural. Las soluciones incluyen:
- Soporte multipunto para evitar la deformación de la sección por concentración de la fuerza de curvado.
- Velocidad de avance controlada para evitar la concentración local de tensiones ante cargas excesivas.
- Precompensación de deformaciones por soldadura en estructuras de gran luz.
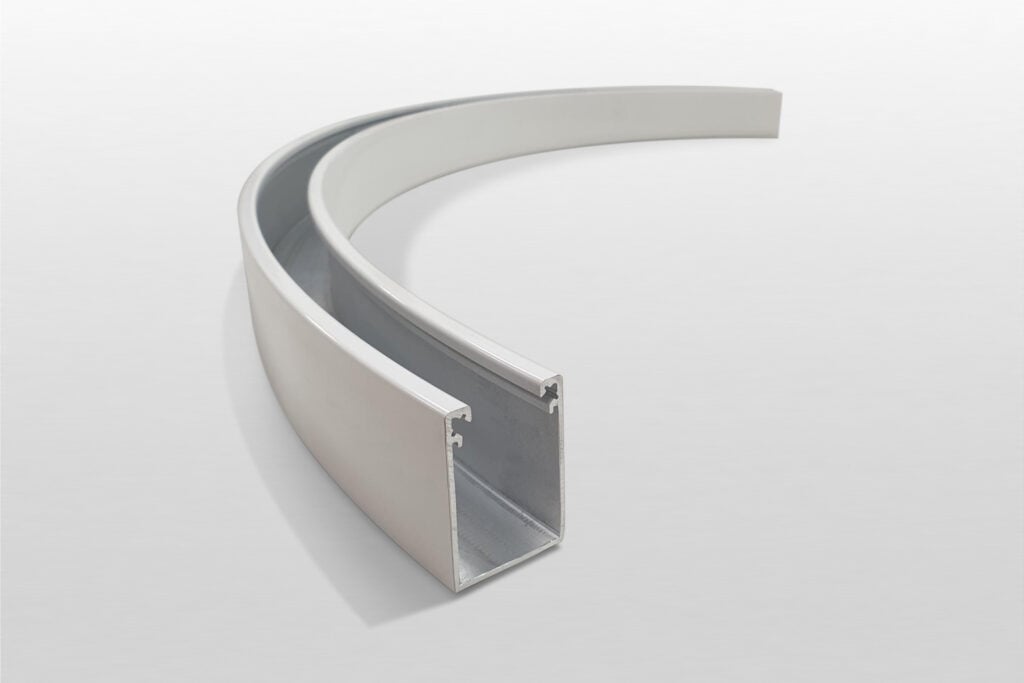
En el procesamiento de perfiles de aluminio para ventanas, fachadas ligeras (curtain walls) y estructuras arquitectónicas, los problemas más recurrentes incluyen el retorno elástico (springback), la deformación de las alas, el aplastamiento de paredes y el daño superficial. Las soluciones incluyen:
- Cálculo de compensación de springback mediante CNC para lograr una exactitud dimensional rigurosa.
- Uso de mandriles internos o rellenos flexibles para evitar el colapso y garantizar que los perfiles conserven la forma de su sección transversal.
- Optimización de las superficies de contacto utilizando herramientas dedicadas con materiales blandos para reducir la fricción y proteger acabados pintados o anodizados.
¿Enfrenta problemas de deformación de paredes o arañazos al conformar piezas de perfilería compleja? Descubra las soluciones avanzadas que ofrece el servicio profesional de curvado de perfiles de aluminio de alta precisión, diseñado para minimizar las distorsiones geométricas y preservar la calidad del acabado superficial.
💡 Nota Práctica: El uso de mandriles internos flexibles combinado con algoritmos CNC para la compensación del retorno elástico (springback) garantiza una perfecta conservación de la geometría en secciones de pared delgada y multicámara.
Aunque los procesos de curvado por rodillos para perfiles de acero y aluminio comparten similitudes conceptuales, existen diferencias sustanciales derivadas de sus propiedades mecánico-estructurales. El acero destaca por su alta resistencia y mínimo retorno elástico, ofreciendo un control de proceso relativamente directo. El aluminio, con su alta elasticidad y pronunciado springback, exige un control de parámetros riguroso, protección superficial dedicada y métodos de compensación mediante tecnología de curvado CNC de alta precisión.