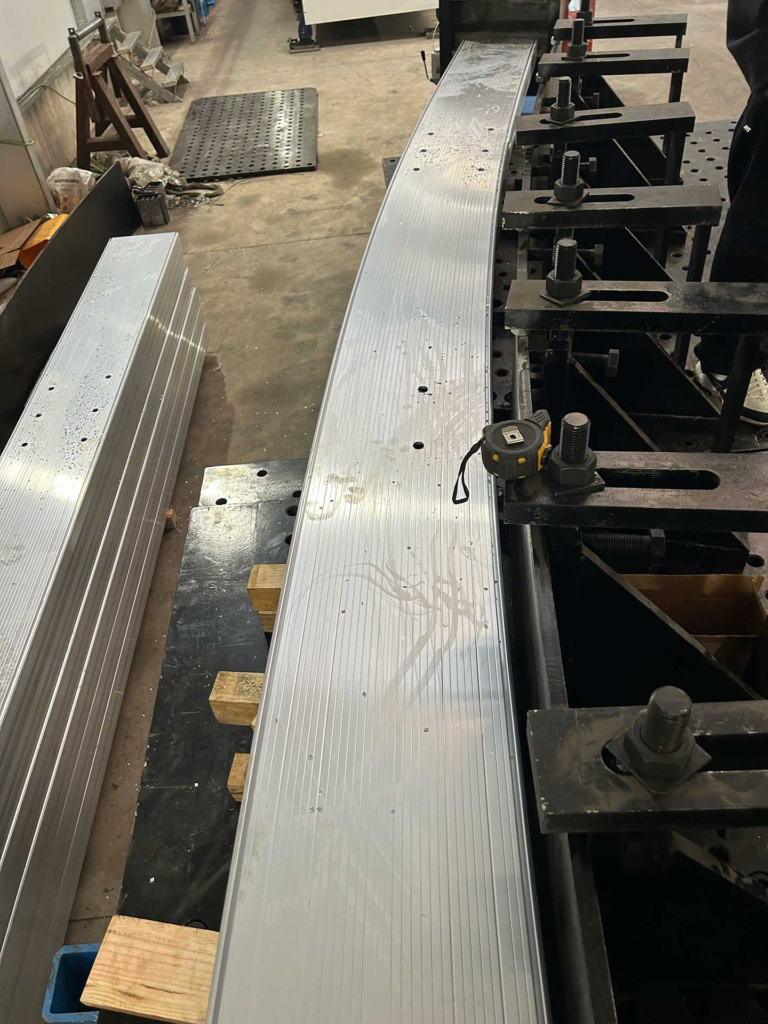
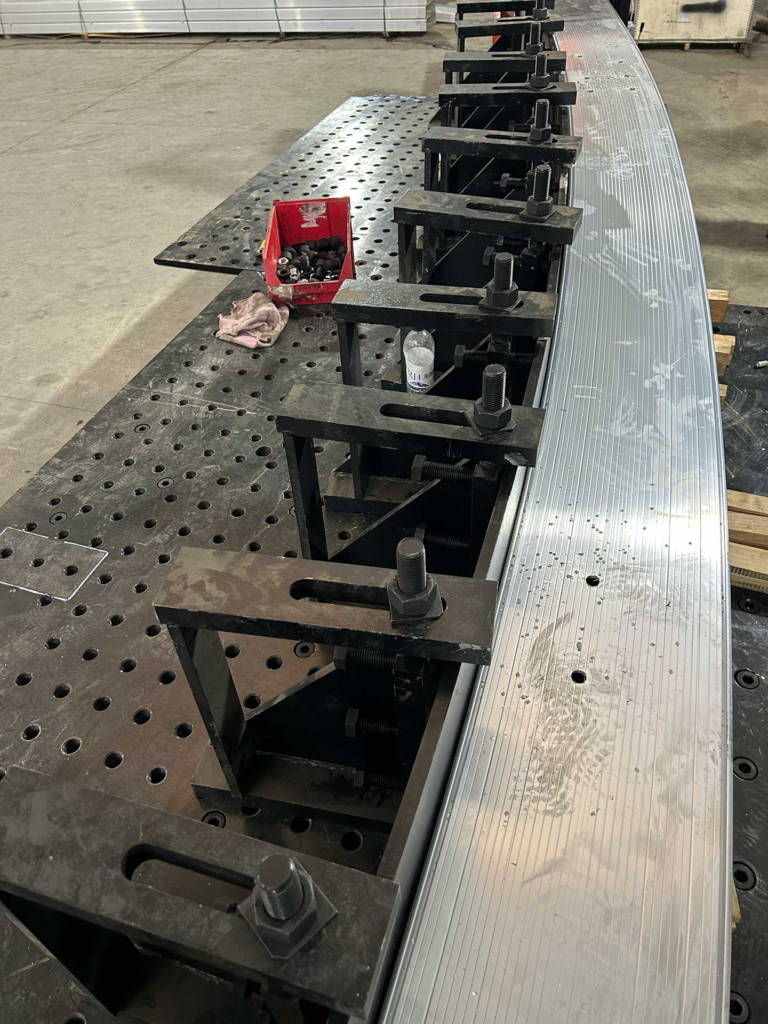
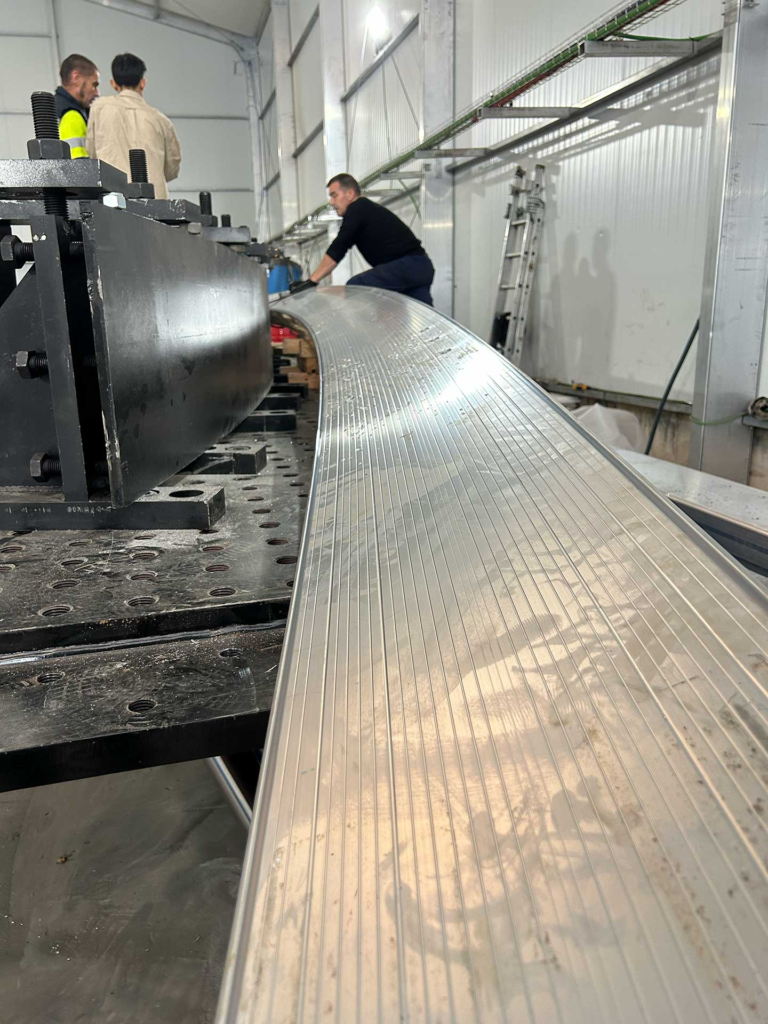
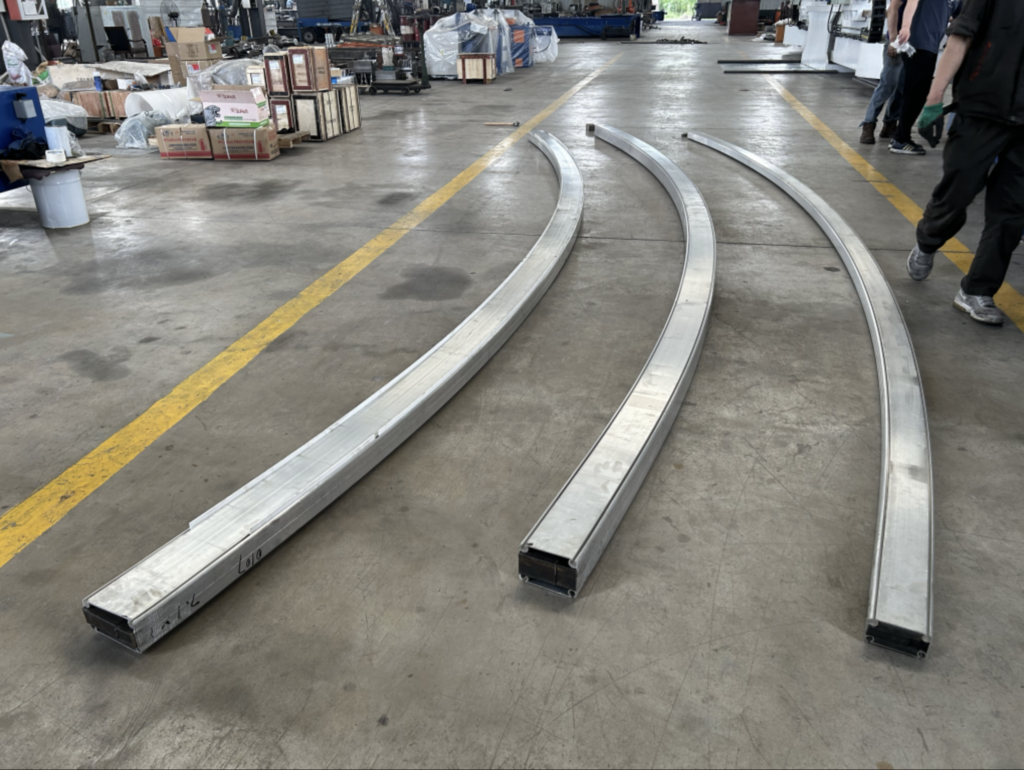
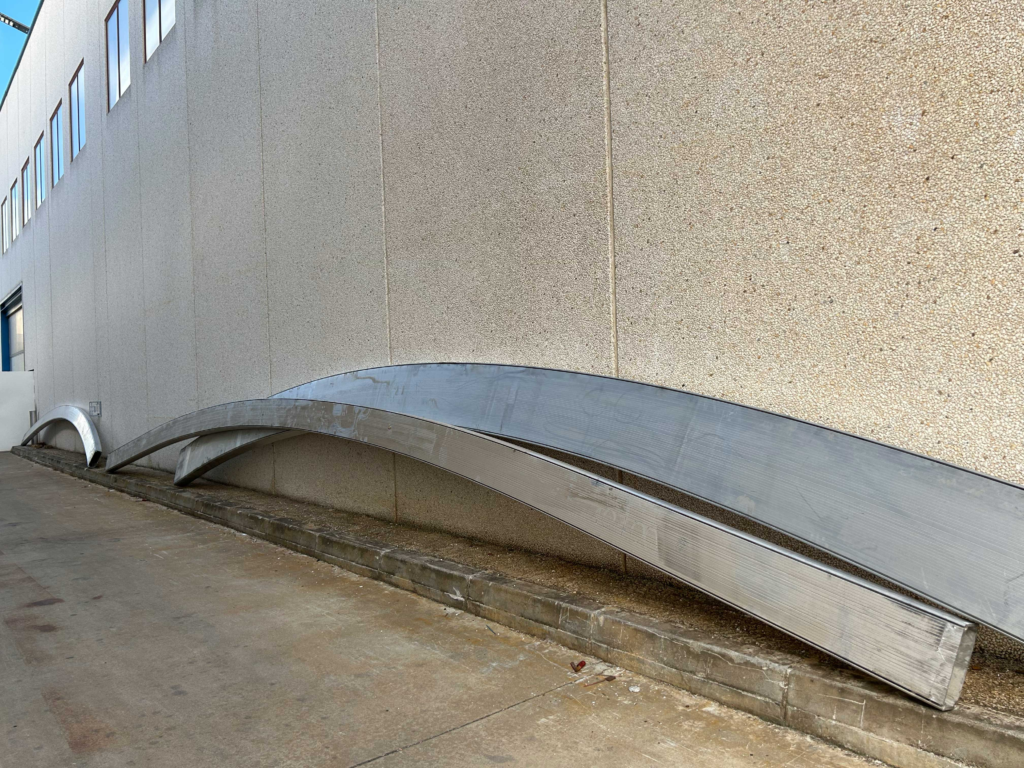
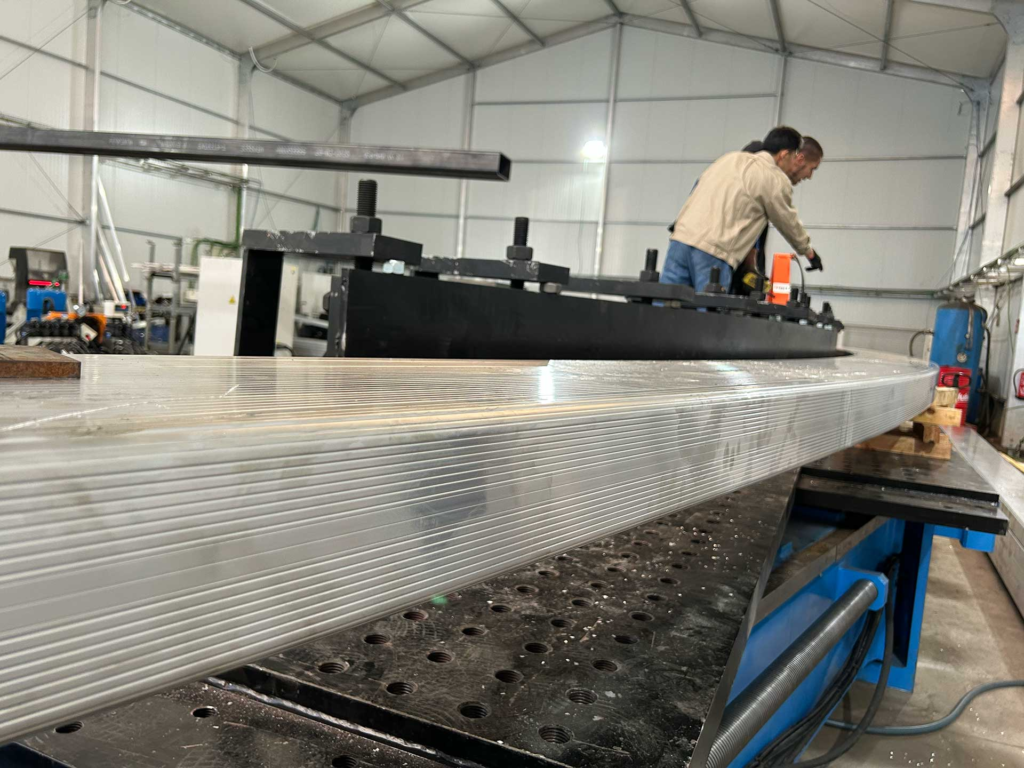
El proceso de curvado por estirado (stretch forming) para estructuras de carpas consiste en la aplicación simultánea de una tensión longitudinal de tracción y un momento flector en ambos extremos del perfil. El perfil de aluminio para carpas se tensiona y se moldea envolviendo la matriz o punzón de conformado. Esto permite reducir eficazmente el retorno elástico (springback) y aumentar la precisión del contorno, siendo un método especialmente adecuado para el conformado de perfiles con deformaciones moderadas y grandes radios de curvado.
¿Busca un equipamiento eficiente para el conformado de tubos y perfiles de diversas secciones? Conozca en detalle las características tecnológicas que ofrece el curvado de tubos y perfiles de aluminio profesional en máquinas curvadoras por rodillos y de estirado especializadas.
💡 Consejo Técnico: Considerar el estado del temple de la aleación (T4/T5) y seleccionar correctamente entre el curvado por estirado o por rodillos permite minimizar el retorno elástico (springback) y lograr una alta precisión de contorno incluso en perfiles tubulares de gran sección transversal.
Los perfiles de aluminio para carpas suelen presentar una sección transversal de gran tamaño, lo que exige una selección rigurosa del método de curvado. Para perfiles con un ancho superior a 200 mm, el uso de una máquina curvadora por estirado (stretch forming machine) garantiza una alta precisión dimensional y minimiza tanto la deformación como el efecto muelle. Para perfiles con un ancho inferior a 200 mm, la opción más adecuada es la máquina curvadora de perfiles por rodillos (roll bending machine). En este proceso, el estado del material desempeña un papel clave: por lo general, los perfiles de aluminio en estado de temple T4 o T5 son ideales para el curvado, ya que su dureza moderada ayuda a reducir el springback y mantener la forma proyectada.
¿Requiere alta precisión en el conformado de perfiles de gran tamaño sin necesidad de utilizar rellenantes? Conozca en detalle el equipamiento industrial y los procesos de curvado por estirado de perfiles de aluminio, diseñados para garantizar una perfecta precisión geométrica y eliminar las ondulaciones en las paredes.
💡 Consejo Técnico: La tensión longitudinal uniforme previa a la flexión desplaza el eje neutro del perfil, lo que elimina por completo las deformaciones por compresión y evita la formación de arrugas incluso en secciones transversales de gran anchura.
Las curvadoras por estirado ofrecen un control superior de la geometría en perfiles para carpas y estructuras de cubiertas curvas, evitando la formación de arrugas en la superficie y colapsos o rechupe interno. Este método es especialmente eficaz para perfiles de aluminio de gran tamaño con radios variables, asegurando la estabilidad geométrica y reduciendo la necesidad de ajustes manuales posteriores. En comparación, las curvadoras de perfiles por rodillos ofrecen una mayor productividad en el procesamiento de secciones pequeñas, aunque con un margen de precisión inferior.
Durante el proceso de curvado de perfiles de aluminio para estructuras curvas de carpas pueden surgir problemas como desviaciones de forma, defectos superficiales, torsión helicoidal y pérdida de perpendicularidad. La desviación de forma, causada a menudo por una dureza no uniforme del material o por el retorno elástico, se soluciona optimizando la curvatura de la matriz y ajustando la tensión de tracción. Los defectos en la superficie pueden ser consecuencia de una fuerza excessive, de la geometría del perfil o de la holgura de la matriz, lo que requiere un curvado de alta precisión y un ajuste de parámetros para proteger la protección superficial en acabados anodizados o con recubrimiento en polvo (powder coating). La torsión se minimiza incrementando la tensión de estirado y modificando los apoyos de la matriz. La desviación de perpendicularidad de las alas se compensa mediante utillaje especializado y técnicas tecnológicas específicas. Por ejemplo, se utiliza una matriz de curvado formada por una placa de acero conformada según el radio de curvado requerido; para piezas con un radio mínimo de curvado reducido, se añade un inserto o relleno lateral de material polimérico (nailon/polímero flexible) para evitar la formación de pliegues o arrugas y asegurar que los perfiles conserven la forma de su sección transversal.
Al calcular la longitud de la pieza de trabajo (blank length) del perfil de aluminio, es necesario considerar detalladamente factores como la longitud final de la pieza terminada, el alargamiento derivado de la curvatura de la matriz, la longitud de agarre en las mordazas del equipo y la holgura tecnológica entre las mordazas y la matriz. Siempre que se cumplan plenamente los requisitos de integridad estructural, se debe optimizar el margen de material tecnológico para reducir los costes y garantizar una producción eficiente.
Aquí tienes la traducción completa y optimizada al español con todos los términos clave (palabras clave SEO y conceptos técnicos B2B) destacados en negrita:
¿Busca seleccionar el equipamiento óptimo para el conformado de estructuras espaciales complejas? Acceda a nuestro catálogo y descubra las más avanzadas máquinas curvadoras de perfiles de aluminio, diseñadas para ofrecer una ultraprecisión en los radios y una calidad constante en la producción en serie.
💡 Consejo Técnico: Seleccionar equipamiento de curvado especializado considerando la geometría de la sección transversal y el estado del temple de la aleación permite minimizar la tasa de desperdicio y eliminar los ajustes manuales posteriores en las piezas terminadas.
¿Por qué se utilizan perfiles de aluminio en lugar de acero en las estructuras para carpas y domos?
En los sistemas de estructuras para carpas y domos de rápido montaje (utilizados en eventos expositivos, bodas, aplicaciones industriales y almacenes), los perfiles de aluminio (principalmente las aleaciones 6061-T6 y 6082-T6) ocupan la cuota dominante del mercado.
Estrictamente hablando, el acero también se emplea en este sector (por ejemplo, tubos de acero galvanizado en pequeñas carpas plegables o en estructuras metálicas fijas). Sin embargo, en el segmento de carpas modulares móviles, el aluminio ha desplazado prácticamente por completo al acero debido a las siguientes razones clave:
1. Ligereza de la estructura y eficiencia logística
En los sistemas de estructuras para carpas modulares de rápido montaje (expositivas, para eventos, industriales y almacenamiento), los perfiles de aluminio (principalmente aleaciones 6061-T6 y 6082-T6) dominan el mercado. Si bien el acero se utiliza en aplicaciones específicas (como tubos galvanizados en carpas plegables ligeras o en grandes construcciones metálicas fijas), en el segmento de carpas modulares móviles el aluminio ha reemplazado al acero gracias a su máxima ligereza y a la reducción drástica de los costes de transporte e instalación.
La densidad del aluminio es de aproximadamente 2.7 g/cm³, lo que representa casi un tercio de la densidad del acero (aprox. 7.85 g/cm³). Dado que las carpas modulares requieren montaje, desmontaje y transporte frecuentes, el uso de perfiles de aluminio reduce significativamente los gastos logísticos y permite realizar el montaje con un personal mínimo y equipos de elevación ligeros, optimizando al máximo los tiempos de trabajo.
2. Elevada resistencia a la corrosión y altas prestaciones mecánicas
Las carpas están expuestas continuamente a la intemperie, soportando lluvia, nieve, radiación UV y alta humedad. De forma natural, la superficie del aluminio genera una densa capa protectora de óxido. Tras someterse a procesos de anodizado o recubrimiento en polvo (powder coating), el perfil queda completamente protegido contra la oxidación durante toda su vida útil, mientras que el acero requiere un mantenimiento continuo si se daña la capa de galvanizado o pintura.
Al mismo tiempo, la resistencia mecánica del aluminio cumple plenamente con las exigencias estructurales. Las aleaciones de moldeo estructural 6061-T6 y 6082-T6, tras el tratamiento térmico y envejecido artificial, alcanzan un límite elástico superior a los 240 MPa y una resistencia a la tracción de hasta 290–310 MPa. En combinación con una geometría optimizada en la sección transversal del perfil extruido (con nervaduras internas de refuerzo), el bastidor de aluminio es capaz de soportar cargas de viento de fuerza 8 a 10 en la escala Beaufort y acumulaciones significativas de nieve, garantizando una elevada integridad estructural.
3. Extrusión de precisión y menor coste total de propiedad (LCC)
El proceso de extrusión permite fabricar perfiles de aluminio con secciones transversales complejas, múltiples cámaras internas y ranuras de guía dobles integradas. En el propio diseño del perfil se conforma un canal especial para deslizar directamente el ribete de PVC (keder), logrando un cierre hermético y una fijación firme sin necesidad de utilizar la tornillería voluminosa que exigen las estructuras de acero.
Aunque el coste inicial de la materia prima del aluminio es superior al del acero al carbono, la ausencia de costes de mantenimiento, el alto valor residual de reciclaje (más del 90%) y una vida útil superior a los 20 años garantizan una producción eficiente y hacen que el coste total de propiedad (LCC) de una estructura de aluminio sea considerablemente inferior al de su alternativa en acero.
¿Busca una solución eficaz para el conformado de estructuras espaciales complejas? Conozca en detalle cómo se ejecuta el curvado de perfiles de acero y aluminio de alta precisión, garantizando un control riguroso de los radios y la geometría en la producción en serie.
💡 Consejo Técnico: La correcta selección de la tecnología de curvado considerando las propiedades mecánicas del acero y del aluminio permite eliminar por completo la formación de arrugas y reducir al mínimo el ajuste manual de las piezas.